Artykuł sponsorowany
Dlaczego kolejność cięcia, gięcia i spawania przesądza o pasowaniu stalowych elementów
Detal po precyzyjnym cięciu laserowym często wydaje się idealnie zgodny z rysunkiem technicznym. Problem pojawia się w momencie, gdy po gięciu i spawaniu otwory montażowe przestają do siebie pasować, a krawędzie wymagają kosztownych poprawek. Taki scenariusz regularnie powtarza się w produkcji konstrukcji stalowych. Wynika to zazwyczaj z faktu, że zaplanowana z góry kolejność operacji nie uwzględnia naturalnych odkształceń materiału powstających na kolejnych stanowiskach produkcyjnych.
Wpływ kolejnych operacji na bazę odniesienia i pasowanie
Każdy etap obróbki mechanicznej trwale zmienia pierwotny układ odniesienia całego elementu. Cięcie laserowe wyznacza początkowy, idealnie płaski kształt detalu oraz definiuje dokładne położenie wszystkich otworów. Tolerancje na tym etapie są bardzo wąskie, jednak cała sytuacja drastycznie zmienia się podczas kolejnych kroków produkcyjnych. Gięcie CNC przesuwa otwory i krawędzie o wartość naddatku technologicznego, znanego w branży jako bend allowance. Proces ten wymaga również bezwzględnej kompensacji zjawiska sprężynowania materiału po zwolnieniu nacisku stempla. Wartość tego powrotu sprężystego nie jest uniwersalna. Zależy ona ściśle od wybranego gatunku blachy, jej dokładnej grubości, geometrii zastosowanych narzędzi, a nawet od kierunku walcowania hutniczego arkusza.
Kolejnym potężnym czynnikiem zakłócającym geometrię jest obróbka cieplna. Spawanie wprowadza do uformowanego materiału ogromne ilości punktowego ciepła. Skutkuje to zjawiskiem naturalnego skurczu spawalniczego, który działa zarówno w kierunku poprzecznym, jak i wzdłużnym względem osi spoiny. Ten fizyczny proces bezpowrotnie przesuwa punkty montażowe i deformuje kąty całej konstrukcji nośnej. Otwory zaprojektowane w zbyt bliskiej odległości od linii gięcia ulegają silnym deformacjom owalizacyjnym podczas ekstremalnego rozciągania zewnętrznej strefy materiału. Z kolei uwolnione naprężenia spawalnicze powodują dodatkowe wygięcia lub falowanie powierzchni, co dotyka w szczególności elementów wykonanych z cienkich blach stalowych.
Zagłębiając się w mechanikę tych zjawisk, odkształcenia po operacji gięcia to w dużej mierze efekt kumulacji naprężeń wewnętrznych. Wymuszenie na krawędziarce promienia gięcia, który jest zbyt ostry dla danej grubości materiału, natychmiast prowadzi do powstawania groźnych mikropęknięć na zewnętrznej krawędzi. Z kolei spawanie generuje nieprzewidywalne deformacje kątowe na skutek szokowego, nierównomiernego nagrzewania oraz bardzo szybkiego chłodzenia po wyłączeniu łuku. Sama objętość nałożonego stopiwa bezpośrednio warunkuje ostateczną wielkość skurczu. Doświadczeni konstruktorzy muszą przewidywać i kompensować te wszystkie zmienne już na samym początku, budując wirtualny model CAD. Ręczne prostowanie i poprawki wprowadzane dopiero po końcowym montażu drastycznie obniżają opłacalność całego zlecenia.
Zależności między cięciem laserowym, gięciem CNC i spawaniem
Wycięcie płaskiego detalu z surowego arkusza stanowi główny fundament wymiarowy dla całego procesu technologicznego. Precyzyjnie wypalone kontury zewnętrze oraz otwory wewnętrzne muszą od samego początku uwzględniać naddatki materiałowe na gięcie oraz przewidywany skurcz spawalniczy. Kształtowanie na zaawansowanej prasie krawędziowej nadaje detalowi ostateczną geometrię przestrzenną. Technolog wprowadzający dane do sterownika maszyny musi poprawnie obliczyć współczynnik K-factor. Błąd popełniony na tym etapie bezpośrednio rzutuje na końcowe położenie otworów względem założonej osi gięcia, uniemożliwiając późniejsze pasowanie elementów. Spawanie ostatecznie łączy przygotowane części w jedną bryłę, jednak gwałtownie uwalnia zamrożone wcześniej naprężenia resztkowe. Deformacje pochodzące z poszczególnych etapów produkcyjnych bardzo często nakładają się na siebie.
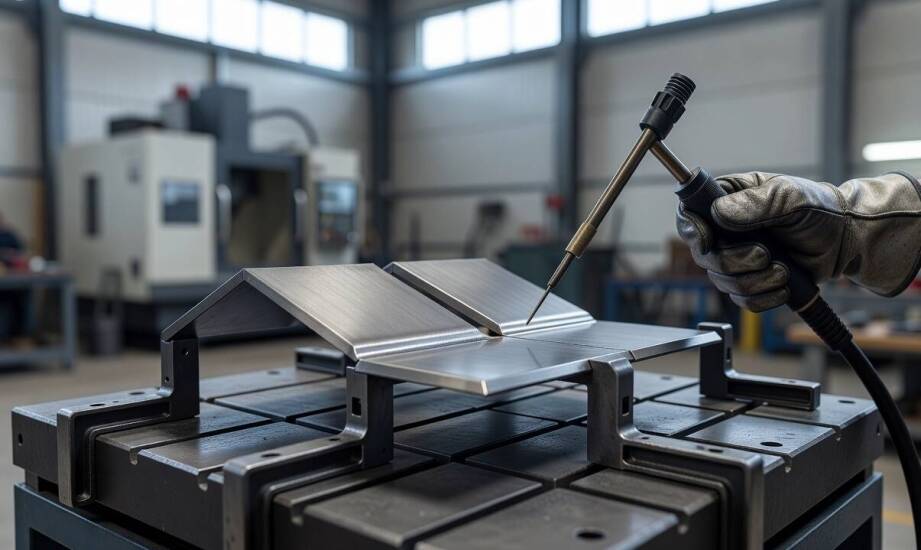
Standardowa, liniowa sekwencja obejmująca najpierw cięcie, następnie gięcie i ostatecznie spawanie zdaje egzamin głównie przy nieskomplikowanych detalach. Wykonanie bardzo złożonych konstrukcji przestrzennych, posiadających niezwykle gęstą siatkę otworów montażowych, wymaga znacznie bardziej elastycznego podejścia do produkcji. W wymagających przypadkach inżynierowie zalecają wykonanie próbnego gięcia i spawania serii testowej jeszcze przed ostatecznym wycięciem całej partii. Alternatywnym rozwiązaniem pozostaje celowe zaprojektowanie w blachach specjalnych zamków ułatwiających pozycjonowanie. Często stosuje się także sztywne mocowania tymczasowe na żeliwnym stole spawalniczym, które mechanicznie blokują element przed wypaczeniem cieplnym.
Prawidłowe zaplanowanie wszystkich naddatków technologicznych polega na strategicznym dodaniu odpowiedniego zapasu surowca na rysunku płaskim. Wymaga to dogłębnego przewidzenia zachowania blachy na matrycy oraz chłodnej kalkulacji sił działających podczas powolnego stygnięcia nałożonych spoin. Wyznaczone w projekcie miejsca bazowe, pełniące funkcję punktów referencyjnych dla narzędzi pomiarowych, nigdy nie powinny znajdować się w strefach narażonych na bezpośrednie odkształcenia termiczne. Sama optymalizacja obejmuje również docelową technikę łączenia poszczególnych podzespołów. Prowadzenie spoiny od środka ku brzegom elementu lub wykorzystanie asymetrycznej metody krokowej pozwala skutecznie redukować zjawisko kumulowania się niszczących naprężeń.
Zaprojektowanie i wdrożenie jednego, spójnego ciągu technologicznego zdecydowanie ułatwia utrzymanie założonych tolerancji na hali produkcyjnej. Zasada ta sprawdza się najlepiej w przypadku wysoce powtarzalnych serii produkcyjnych oraz prostych, sprawdzonych geometrii. Szczególnej uwagi konstruktorskiej wymaga jednak proces planowania produkcji elementów cienkościennych, które zawsze pozostają skrajnie podatne na wypaczenia. Trudności technologiczne rosną również w przypadku wymogu łączenia zupełnie różnych gatunków stali. Każdy z nich charakteryzuje się całkowicie odmiennym modułem sprężystości oraz indywidualną podatnością na gwałtowny skurcz spawalniczy.
Przekładając opisaną teorię na realną praktykę przemysłową, zakład NOTECH z Leszna opiera swoją codzienną produkcję na zintegrowanej obróbce. Zespół technologów obsługuje zlecenia z całego regionu, między innymi przygotowując precyzyjny metal obrabiany laserem dla firm z Kościana i sąsiednich powiatów. Kompleksowe zaplecze techniczne obejmuje cięcie blach czarnych do 20 mm, wypalanie blach nierdzewnych do 12 mm, programowane gięcie CNC oraz atestowane spawanie w osłonach gazowych. Realizowanie wszystkich krytycznych procesów wewnątrz jednego parku maszynowego pozwala utrzymać stałą kontrolę nad zgodnością wymiarową na absolutnie każdym etapie budowy konstrukcji stalowej.
Kategorie artykułów
Polecane artykuły
Różnorodność modeli parkingowych szlabanów: jak wybrać najlepsze rozwiązanie?
Jak dobrać szkło laboratoryjne do temperatury, chemikaliów i rodzaju procesu
Hukowe petardy – co warto wiedzieć o ich jakości i certyfikacji