Artykuł sponsorowany
Jak starsza szlifierka do drewna wpływa na rytm krótkich serii w małej stolarni
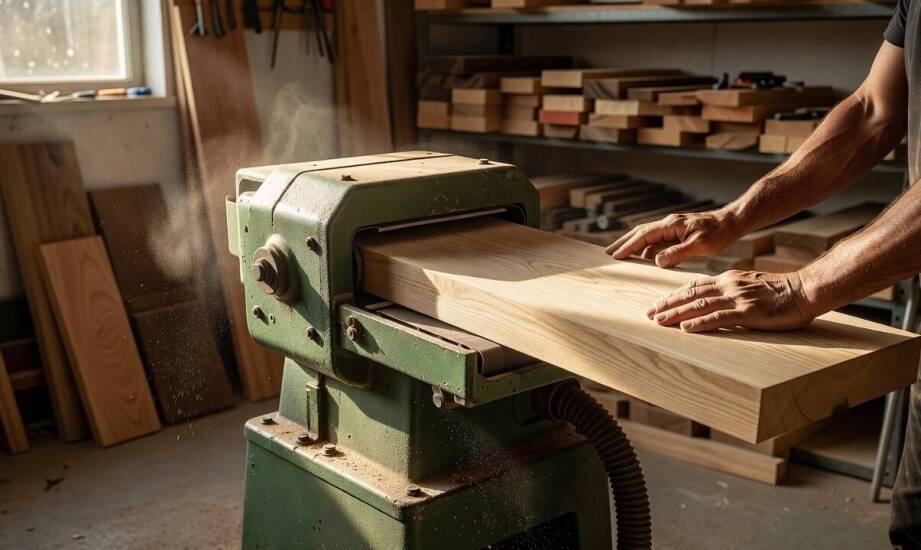
W małej stolarni jedna maszyna wielokrotnie w ciągu dnia obsługuje elementy o zmiennych formatach, różne gatunki drewna oraz krótkie serie produkcyjne. Płynne przejście od obróbki twardego dębu do szlifowania miękkich płyt MDF wymaga odpowiedniej elastyczności sprzętowej. Urządzenie musi radzić sobie z częstymi zmianami bez długich przestojów na przezbrajanie, wymianę materiałów ściernych czy skomplikowane regulacje docisku. Starsza szlifierka do drewna, pod warunkiem starannie dobranych parametrów technicznych, płynnie wpisuje się w ten rytm pracy i zapobiega powstawaniu wąskich gardeł w warsztacie. Prawidłowa konfiguracja sprzętu zdejmuje z operatora konieczność ciągłego korygowania ustawień i redukuje czas potrzebny na przygotowanie kolejnej partii materiału.
Przeczytaj również: Kocioł na pellet Radom – jak wygląda proces montażu?
Wpływ wymiarów roboczych i mocy silnika na tempo pracy
Szerokość pasa ściernego bezpośrednio determinuje tempo oraz dokładność obróbki powierzchni drewnianych. Klasyczna szerokość robocza wynosi zazwyczaj 75 mm, choć na rynku bez problemu można znaleźć modele dochodzące do 100 mm. Szerszy pas znacznie przyspiesza szlifowanie rozległych płaszczyzn, ale jednocześnie utrudnia precyzyjne wykończenie drobnych detali, wymuszając większą ostrożność operatora. Z kolei długość stołu roboczego decyduje o tym, czy maszyna stabilnie utrzyma dłuższe deski i płyty meblowe bez konieczności stosowania zewnętrznych podpór. Brak odpowiedniego podparcia prowadzi do niekontrolowanego opadania materiału na końcach, co skutkuje nierównomiernym zeszlifowaniem krawędzi i stratami surowca.
Przeczytaj również: Jakie są wymagania dotyczące certyfikacji w spawaniu MIG?
Stabilne prowadzenie samej taśmy zapobiega powstawaniu głębokich rowków podczas szybkiego przejazdu elementu. W praktyce mały warsztat zyskuje najwięcej na sprzęcie, który umożliwia błyskawiczne przełączanie ustawień między różnymi grubościami materiału bez utraty powtarzalności wymiarowej. Ogromne znaczenie ma tutaj także moc silnika oraz charakter mechanizmu posuwu, które decydują o zachowaniu urządzenia na twardszych gatunkach drewna. Modele wyposażone w napędy o mocy od 1000 do 1400 W znacznie lepiej radzą sobie z dębem czy bukiem. Zbyt słaby silnik przy kontakcie z twardym drewnem powoduje szybkie przegrzewanie układu oraz nierównomierne ścieranie warstwy wierzchniej.
Przeczytaj również: Usługi hydrauliczne: kluczowe informacje o naprawach i konserwacji instalacji
Na elementach o nieregularnej grubości niezbędny okazuje się równomierny nacisk oraz szeroki zakres regulacji prędkości obrotowej. Zbyt powolny posuw prowadzi do miejscowego przypalania włókien drzewnych, natomiast zbyt agresywny zrywa strukturę materiału. Firma INTERPART Aleksander Tybora, dostarczająca wyposażenie dla zakładów stolarskich, zauważa, że elastyczność ustawień to główny czynnik decydujący o wydajności całego procesu. Płynna zmiana parametrów napędu pozwala zachować wysoką jakość wykończenia niezależnie od tego, czy na stół trafia surowa deska, czy przygotowana wcześniej formatka.
Wymagania instalacyjne i weryfikacja stopnia zużycia
Wydajny układ odciągu pyłu, odpowiednie zapotrzebowanie na energię elektryczną oraz całkowite gabaryty urządzenia wyznaczają granice jego integracji z istniejącą przestrzenią warsztatową. Prędkość przepływu powietrza w instalacji odciągowej powinna wynosić minimum 20 m/s dla suchego pyłu drzewnego. Króciec odciągowy w maszynie nie może być sztucznie zwężany, ponieważ ograniczenie przekroju drastycznie obniża skuteczność odprowadzania urobku, co z kolei prowadzi do zapychania się mechanizmów wewnętrznych. Większe urządzenia przemysłowe zazwyczaj wymagają zasilania trójfazowego 400 V, podczas gdy mniejsze modele z powodzeniem funkcjonują na standardowym zasilaniu 230 V, co ułatwia ich podłączenie w mniejszych lokalach rzemieślniczych.
Gabaryty maszyny ograniczają pole manewru w ciasnych halach produkcyjnych, a głośna praca czy nadmierne wibracje utrudniają równoległe wykonywanie innych prac montażowych w pobliżu stanowiska. Właściwie dobrane szlifierki do drewna używane oferują parametry techniczne porównywalne z nowym sprzętem, jednak przed włączeniem ich do ciągłego cyklu produkcyjnego należy rygorystycznie ocenić stan kluczowych podzespołów. Stabilny bieg taśmy ściernej oraz całkowity brak drgań pozwalają zachować stałą grubość elementu po wstępnym szlifowaniu.
Konkretne objawy występujące podczas pracy jednoznacznie wskazują, czy maszyna utrzyma zadany rytm krótkich serii produkcyjnych. Zużyte łożyska generują wysoki hałas i przenoszą wibracje na obrabianą powierzchnię, co ostatecznie wymusza czasochłonne szlifowanie ręczne i podnosi koszty robocizny. Zsuwający się z rolek prowadzących pas ścierny lub nierównomiernie pracujące dociski pozostawiają widoczne ślady na materiale. Regularna weryfikacja stanu rolek napędowych i układów napinających pozwala uniknąć nagłych przestojów i zminimalizować ryzyko nieodwracalnego uszkodzenia cennego surowca.
Zestawienie parametrów technicznych maszyny z rzeczywistym profilem produkcji pozwala wybrać sprzęt wspierający dynamikę stolarni. Warsztaty realizujące krótkie serie i częste przezbrojenia zyskują najwięcej, gdy dysponują pasem o szerokości od 75 do 100 mm oraz silnikiem o mocy przekraczającej 1000 W. Stabilne prowadzenie materiału połączone z wydajnym odciągiem pyłu zapobiega awaryjnym przerwom konserwacyjnym i poprawia warunki pracy operatorów. Urządzenia o kompaktowych gabarytach oraz zasilaniu jednofazowym 230 V znacznie łatwiej wpisują się w układ starszych hal produkcyjnych, które nie posiadają rozbudowanej infrastruktury energetycznej na każdym stanowisku.
Dobór odpowiedniego wyposażenia na podstawie realnych potrzeb zakładu redukuje ryzyko powstawania przestojów przy krótkich i zmiennych zleceniach. Maszyna zachowująca wysoką powtarzalność wymiarową oraz równomierny nacisk na obrabiany materiał eliminuje konieczność żmudnych poprawek, co bezpośrednio przekłada się na płynniejszą realizację każdej wypuszczanej partii mebli czy elementów wykończeniowych. Odpowiednie parametry techniczne sprawiają, że nawet sprzęt z drugiej ręki staje się w pełni pełnoprawnym elementem nowoczesnego procesu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Różnorodność modeli parkingowych szlabanów: jak wybrać najlepsze rozwiązanie?

Jak dobrać szkło laboratoryjne do temperatury, chemikaliów i rodzaju procesu

Hukowe petardy – co warto wiedzieć o ich jakości i certyfikacji
